


在工业生产中,钢管作为一种重要的结构材料和输送介质,广泛应用于石油、化工、电力、建筑等领域。然而,钢管在生产、加工和使用过程中,表面往往会形成氧化皮、锈迹、油污等杂质,这些杂质不仅影响钢管的外观质量,还会降低其耐腐蚀性能。为了解决这一问题,酸洗钝化技术应运而生,成为提升钢管品质的关键工艺。
一、酸洗钝化的基本概念
1.1 什么是酸洗?
酸洗是指利用酸性溶液(如盐酸、硫酸、硝酸等)与钢管表面的氧化物、锈蚀产物发生化学反应,将其溶解去除的过程。通过酸洗,可以有效清除钢管表面的氧化皮、铁锈、焊渣等杂质,露出金属基体,为后续处理创造洁净的表面条件。
酸洗的核心原理是酸碱中和反应和氧化还原反应。以盐酸酸洗为例,其主要反应方程式为:
通过这些化学反应,钢管表面的氧化物被转化为可溶性盐类,随酸液排出,从而实现表面清洁。
1.2 什么是钝化?
钝化是指在酸洗后的钢管表面形成一层致密、稳定的氧化膜或化学转化膜,这层膜能够有效隔离金属基体与外界腐蚀介质的接触,从而显著提高钢管的耐腐蚀性能。
钝化过程通常使用硝酸、铬酸盐或其他钝化剂进行处理。以不锈钢为例,钝化后表面会形成一层厚度约为1-3纳米的富铬氧化膜(Cr₂O₃),这层膜具有自修复能力,即使受到轻微损伤,也能在含氧环境中迅速恢复。
1.3 酸洗与钝化的关系
酸洗和钝化是两个独立但又紧密关联的工艺步骤:
酸洗是前提:只有彻底清除表面杂质,钝化膜才能均匀、完整地形成;
钝化是目的:通过形成保护膜,实现长期的防腐保护;
顺序不可颠倒:若先钝化后酸洗,钝化膜会被酸液破坏,失去保护作用。
因此,"酸洗钝化"作为一个完整的工艺流程,缺一不可。
二、酸洗钝化的工艺流程
标准的钢管酸洗钝化工艺通常包括以下几个步骤:
步骤 1 2.1 预处理
在进行酸洗之前,需要对钢管进行初步清理,主要包括:
除油脱脂:使用碱性清洗剂或有机溶剂去除表面的油脂、润滑油等有机物;
水洗:用清水冲洗掉残留的清洗剂和松散污物;
晾干或烘干:确保表面无大量水分,避免稀释酸液。
步骤 2 2.2 酸洗处理
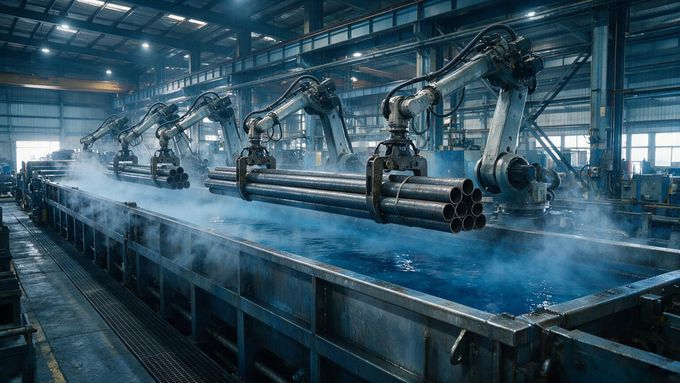
将预处理后的钢管浸入酸洗槽中,根据钢管材质和表面状况选择合适的酸液配方和处理时间。常见的酸洗方式包括:
浸泡法:适用于批量处理,将钢管完全浸入酸液中;
喷淋法:适用于大型钢管或现场处理,通过喷淋装置将酸液均匀喷洒在钢管表面;
循环法:酸液在封闭系统中循环流动,提高处理效率并减少废液排放。
酸洗过程中需要严格控制以下参数:
| 控制参数 | 典型范围 | 说明 |
|---|---|---|
| 酸液浓度 | 5%-20% | 浓度过高易造成过腐蚀,过低则清洗不彻底 |
| 处理温度 | 常温-60℃ | 温度升高可加快反应速度,但需防止酸雾挥发 |
| 处理时间 | 10-60分钟 | 根据锈蚀程度调整,定期检测表面清洁度 |
| 缓蚀剂添加量 | 0.1%-0.5% | 抑制酸液对基体金属的过度侵蚀 |
步骤 3 2.3 水洗中和
酸洗完成后,必须立即用大量清水冲洗钢管表面,去除残留的酸液和反应产物。随后进行中和处理,通常使用稀碱液(如碳酸钠溶液)中和残余酸性,确保表面呈中性或弱碱性。
步骤 4 2.4 钝化处理
将中和后的钢管浸入钝化液中,或在表面喷涂钝化剂。钝化处理的要点包括:
钝化液选择:根据钢管材质选择硝酸型、铬酸盐型或无铬环保型钝化剂;
处理时间:一般为10-30分钟,确保钝化膜充分形成;
温度控制:常温或略高于常温(20-40℃);
pH值调节:保持钝化液在合适的酸碱度范围内。
步骤 5 2.5 最终水洗与干燥
钝化处理后,再次用清水彻底冲洗钢管表面,去除残留的钝化剂。最后通过自然晾干、热风干燥或离心脱水等方式使钢管表面完全干燥,防止水渍残留导致二次锈蚀。
步骤 6 2.6 质量检验
完成上述工序后,需要对钢管进行质量检验,主要包括:
外观检查:表面应均匀光亮,无锈迹、无斑点、无挂灰;
钝化膜完整性测试:采用蓝点试验、铜 sulfate 试验等方法检测钝化膜的连续性;
耐腐蚀性能测试:通过盐雾试验、湿热试验等评估防腐效果;
厚度测量:使用电化学方法或显微镜观察钝化膜厚度。
三、酸洗钝化的主要作用
3.1 提高耐腐蚀性能
这是酸洗钝化最核心的价值。经过钝化处理的钢管,其耐腐蚀性能可比未处理状态提高数倍甚至数十倍。以304不锈钢为例,钝化后在盐雾试验中的耐蚀时间可从几十小时延长至数百小时。
3.2 改善表面质量
酸洗能够去除表面的氧化皮、锈斑、焊渣等缺陷,使钢管表面呈现均匀的金属光泽,提升产品的外观品质和市场竞争力。
3.3 延长使用寿命
通过形成稳定的钝化膜,有效延缓钢管在恶劣环境中的腐蚀速率,显著延长使用寿命,降低维护和更换成本。
3.4 满足行业标准要求
许多行业标准和规范(如ASTM A380、GB/T 25167等)明确要求特定用途的钢管必须进行酸洗钝化处理,以确保产品质量和安全性能。
3.5 为后续加工创造条件
洁净、活化的金属表面有利于后续的涂装、电镀、焊接等工艺,提高涂层附着力和焊接质量。
四、应用领域
酸洗钝化技术广泛应用于以下领域:
4.1 石油化工行业
石油、天然气管道及储罐需要承受高温、高压和腐蚀性介质的长期作用,酸洗钝化可有效提升其抗腐蚀能力,保障生产安全。
4.2 电力行业
火力发电厂的锅炉管道、核电站的一回路管道等关键部件,对材料纯净度和耐腐蚀性要求极高,必须经过严格的酸洗钝化处理。
4.3 食品饮料行业
食品级不锈钢管道和设备要求表面洁净、无毒、易清洗,酸洗钝化不仅能去除加工过程中的污染物,还能形成符合卫生标准的钝化膜。
4.4 医疗器械行业
医用不锈钢器械和植入物需要极高的生物相容性和耐腐蚀性,酸洗钝化是确保其安全性和可靠性的必要工序。
4.5 建筑装饰行业
不锈钢栏杆、幕墙、扶手等装饰构件通过酸洗钝化可获得美观的表面效果,并在户外环境中保持良好的耐候性。
五、注意事项与常见问题
5.1 安全防护
酸洗钝化过程中涉及强酸、强碱等危险化学品,必须做好以下安全措施:
操作人员应穿戴防护服、防护手套、护目镜和防毒面具;
工作场所应配备良好的通风系统和应急冲洗设施;
严格遵守化学品储存、使用和废弃处理的相关规定。
5.2 环境保护
酸洗废液中含有重金属离子和酸性物质,直接排放会造成严重的环境污染。应采取以下措施:
建立废液收集和处理系统,进行中和、沉淀、过滤等处理;
优先选用环保型钝化剂,减少铬、镍等重金属的使用;
推广闭路循环工艺,实现酸液的回收再利用。
5.3 常见质量问题及解决方法
| 问题现象 | 可能原因 | 解决方法 |
|---|---|---|
| 表面出现斑点 | 酸洗不均匀或水洗不彻底 | 优化酸洗工艺,加强水洗环节 |
| 钝化膜不完整 | 钝化时间不足或钝化液失效 | 延长处理时间,更换钝化液 |
| 过腐蚀 | 酸液浓度过高或处理时间过长 | 降低浓度,缩短时间,添加缓蚀剂 |
| 二次锈蚀 | 干燥不彻底或存放环境潮湿 | 确保完全干燥,改善储存条件 |
| 颜色不均 | 表面预处理不充分 | 加强除油和预清洗 |
5.4 材质适配性
不同材质的钢管需要采用不同的酸洗钝化工艺:
碳钢:常用盐酸或硫酸酸洗,磷酸盐或铬酸盐钝化;
不锈钢:常用硝酸+氢氟酸混合酸洗,硝酸钝化;
合金钢:根据合金成分选择合适的酸液配方,避免选择性腐蚀。
六、发展趋势
随着环保要求的日益严格和技术进步的推动,酸洗钝化技术正朝着以下方向发展:
6.1 绿色环保化
开发无铬、无磷、低毒的环保型钝化剂,减少对环境的影响。例如,基于钼酸盐、钨酸盐、稀土元素的新型钝化剂正在逐步替代传统的铬酸盐体系。
6.2 自动化与智能化
引入自动化控制系统,实现对酸液浓度、温度、处理时间等参数的精确控制和实时监测,提高工艺稳定性和生产效率。
6.3 工艺集成化
将酸洗、钝化、干燥等工序整合到连续生产线中,实现一体化处理,减少中间环节和能源消耗。
6.4 在线检测技术
开发快速、无损的钝化膜质量检测技术,如电化学阻抗谱(EIS)、X射线光电子能谱(XPS)等,实现质量的实时监控和追溯。
钢管的酸洗钝化是一项成熟而关键的表面处理技术,它通过科学的化学处理工艺,不仅提升了钢管的外观品质和耐腐蚀性能,更为各行业的安全生产和质量保障提供了坚实支撑。随着技术的不断进步和环保理念的深入,酸洗钝化工艺将继续向着更加高效、绿色、智能的方向发展,为工业进步贡献更大价值。
对于从事钢管生产、加工和使用的企业而言,深入了解酸洗钝化原理,严格执行工艺规范,持续优化质量控制,将是提升产品竞争力和实现可持续发展的必由之路。


